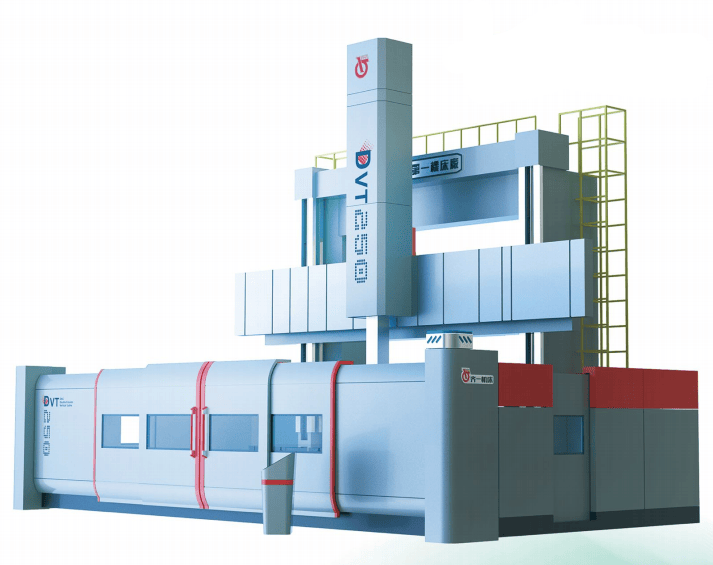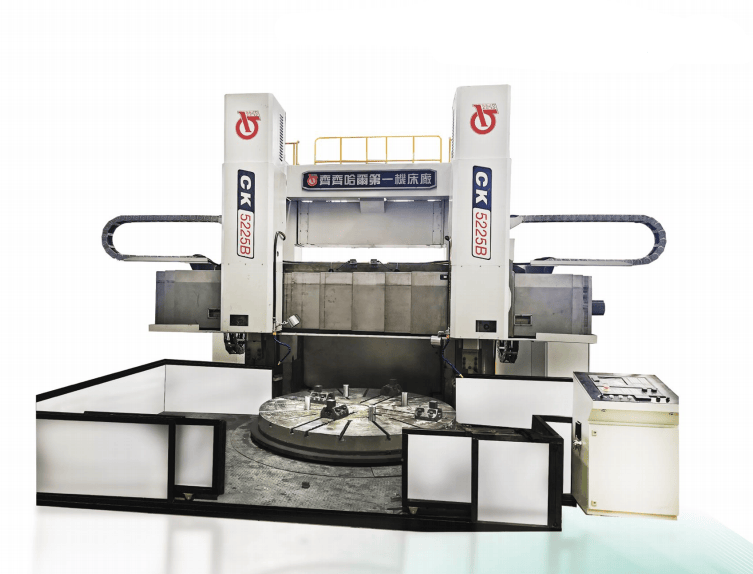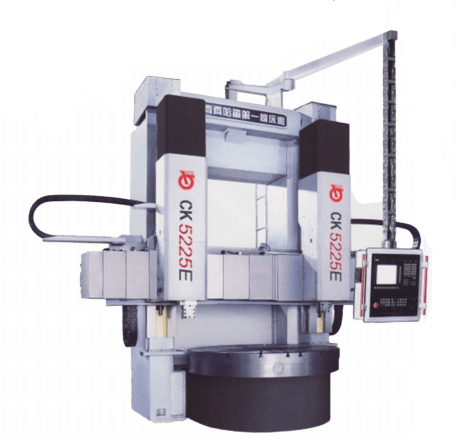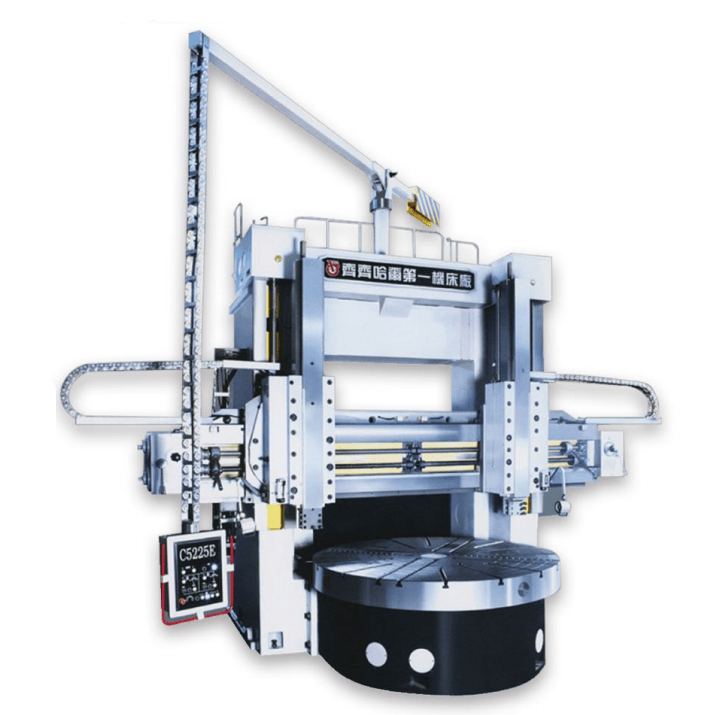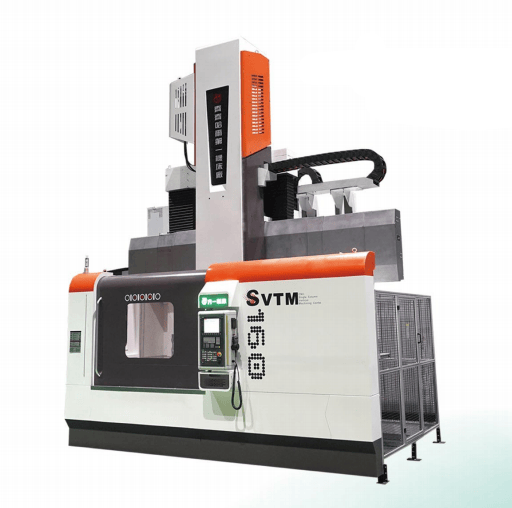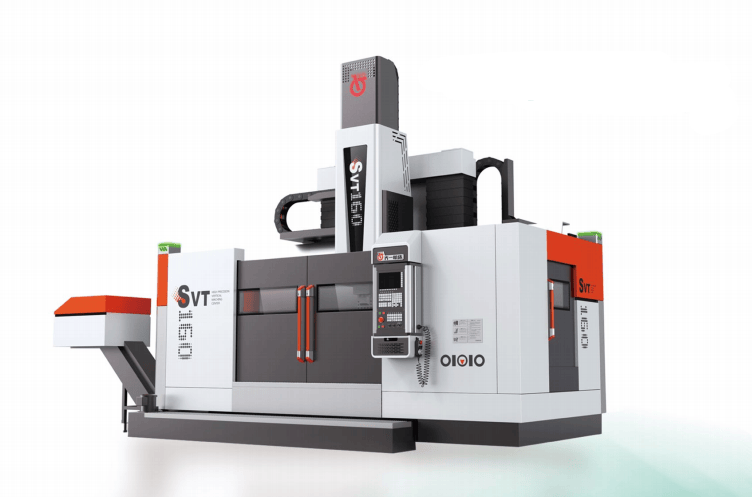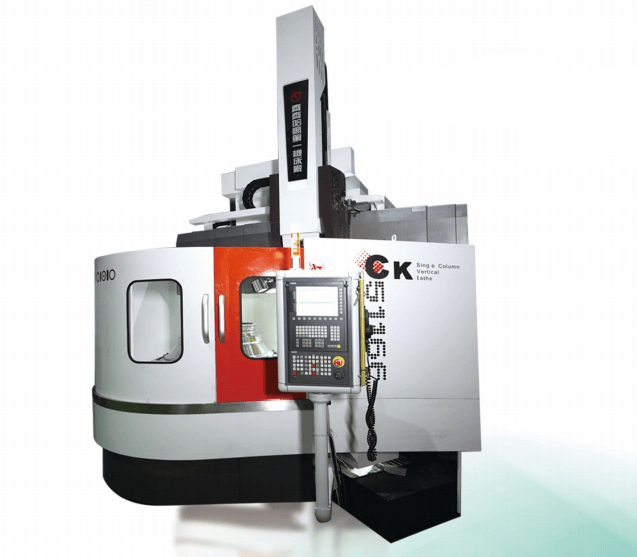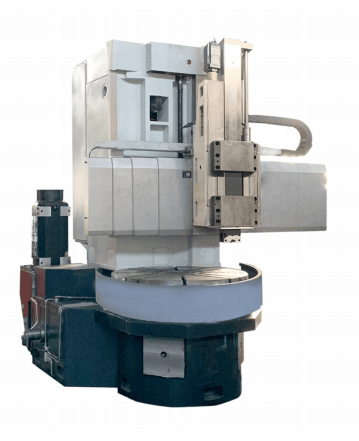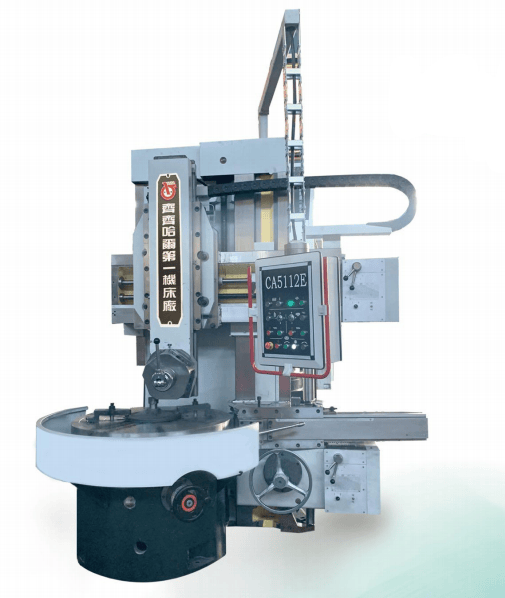

Das Produkt wird hauptsächlich zur Bearbeitung von Rotationsbauteilen wie Wellen und Scheiben eingesetzt und ist eine unverzichtbare Bearbeitungsausrüstung für Hauptspindeln von Großmotoren und Generatoren sowie für verschiedene Rotoren.
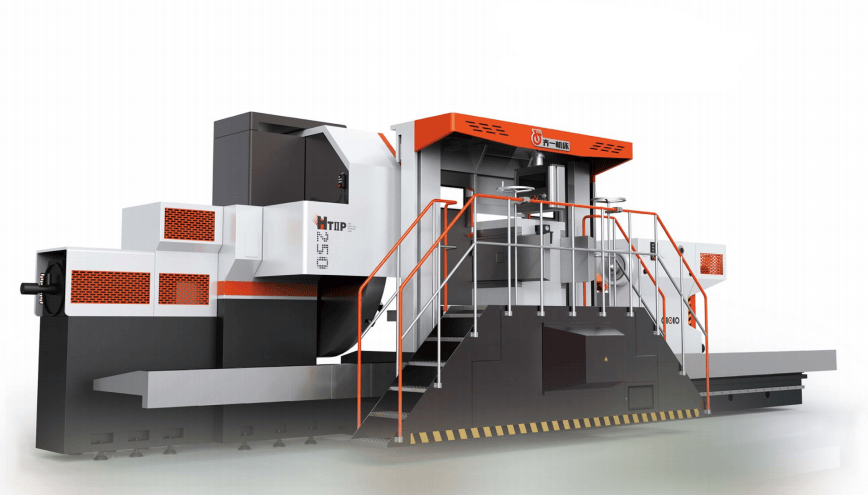
Die HT Ⅱ P-Serie ist eine CNC-Schwerdrehmaschine in Portalbauweise mit einem Bearbeitungsdurchmesser von φ1600–φ2500 mm und einer Tragfähigkeit von 32–80 t, ausgestattet mit einem integrierten Dreiführungsschienen-Bett. Die Bettführungsschienen sind breit und die Steifigkeit ist hoch, was sie besonders für die Bearbeitung mit großen Schnittkräften geeignet macht.
Die HT Ⅱ-Serie ist eine CNC-Schwerdrehmaschine mit einem Bearbeitungsdurchmesser von φ1250–φ2000 mm und einer Tragfähigkeit von 20–40 t, ausgestattet mit einem integrierten Vierführungsschienen-Bett. Die Struktur der Bettführungsschienen ist überlegen und besonders für die kombinierte und ultrahochpräzise Bearbeitung geeignet.
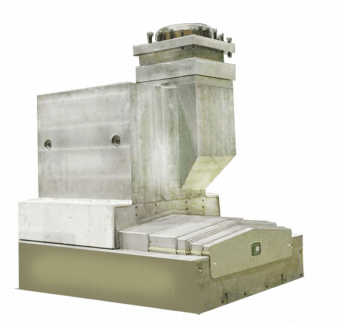
Das Bett der HT Ⅱ P-Serie verfügt über eine integrierte Dreiführungsschienen-Struktur, wobei die mittlere Führungsschiene als gemeinsame Führungsschiene dient und über einen großen Spanraum mit guter Spanabfuhr verfügt. Sie wird durch Induktionshärten und Schleifen bearbeitet und bietet gute thermische Stabilität, gute Schnittstabilität, hohe Tragfähigkeit und eine lange Lebensdauer. Der Werkzeugschlitten und das Bett sind vollständig mit Edelstahlschutzabdeckungen geschützt.
Das Bett der HT Ⅱ-Serie verfügt über eine integrierte Vierführungsschienen-Struktur, wobei die mittlere Führungsschiene als Führungsschiene dient. Der Führungsschienenschutz und die Spanabfuhr sind hervorragend. Die Führungsschienen werden durch Induktionshärten und Schleifen bearbeitet und bieten gute thermische Stabilität, gute Schnittstabilität und eine lange Lebensdauer. Der Werkzeugschlitten und das Bett sind vollständig mit Edelstahlschutzabdeckungen geschützt.
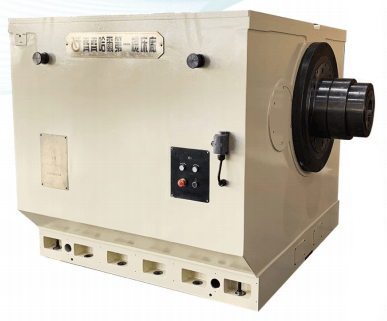
Durch Finite-Elemente-Analyse ausgelegt, wird ein doppelwandiges, schwingungsdämpfendes Kastengehäuse verwendet. Die Hauptspindel verwendet hochpräzise Wälzlager und eine kurze Spindelstruktur. Durch fortschrittliche Prüfmethoden und ausgereifte Montageverfahren werden hohe Präzision und niedriger Geräuschpegel des Spindelkastens erreicht.
Zwischen dem Spindelkastensockel und dem Spindelkasten ist eine thermisch symmetrische Verbindung vorgesehen, um thermische Drift zu verhindern.
Der Reitstock ist als integrierte Kastengehäusestruktur ausgeführt und bietet hohe Festigkeit und große Tragfähigkeit. Hochpräzise zweireihige Zylinderrollenlager stützen den Dorn und bieten große Tragfähigkeit und hohe Präzision.
Durch Finite-Elemente-Analyse und modulare Konstruktion bietet der Werkzeugschlitten hohe Schnittsteifigkeit, hohe Antriebssteifigkeit, schnelle Ansprechzeit sowie hohe Bewegungs- und Positionsgenauigkeit. Es stehen vielfältige Werkzeugschlittenformen zur Verfügung, wobei entweder eine linke/rechte Werkzeughalterstruktur oder eine elektrische Werkzeugrevolverstruktur verwendet werden kann.
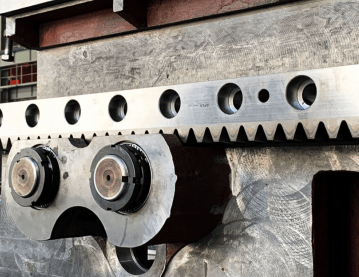
Die Querverfahrung des Werkzeugschlittens (X-Achse) verwendet eine Struktur mit Servomotor – Untersetzungsgetriebe – Kugelgewindespindel. Die Längsverfahrung (Z-Achse) verwendet eine Struktur mit Servomotor – Untersetzungsgetriebe – Kugelgewindespindel oder Doppelritzel – Zahnstange. Die Struktur ist einfach und zuverlässig, mit wenigen Zwischengliedern, hoher Präzision und einfacher Wartung.
Auf der Planscheibe sind zuverlässige mechanische Kraftverstärkungs-Backen angeordnet. Die Planscheibe wird mit Schrauben und einem kegelförmigen Presssitz auf der Hauptspindel befestigt, wodurch die Verbindung zuverlässiger wird.
Die X- und Z-Achsen des Werkzeugschlittens werden von Siemens-Wechselstrommotoren angetrieben und sind mit einem hochpräzisen Positionsrückmeldesystem – Heidenhain-Maßstäben – ausgestattet.
Am hinteren Ende der Hauptspindel ist ein Encoder angeordnet, der die Gewindebearbeitung und das Schneiden mit konstanter Schnittgeschwindigkeit ermöglicht.