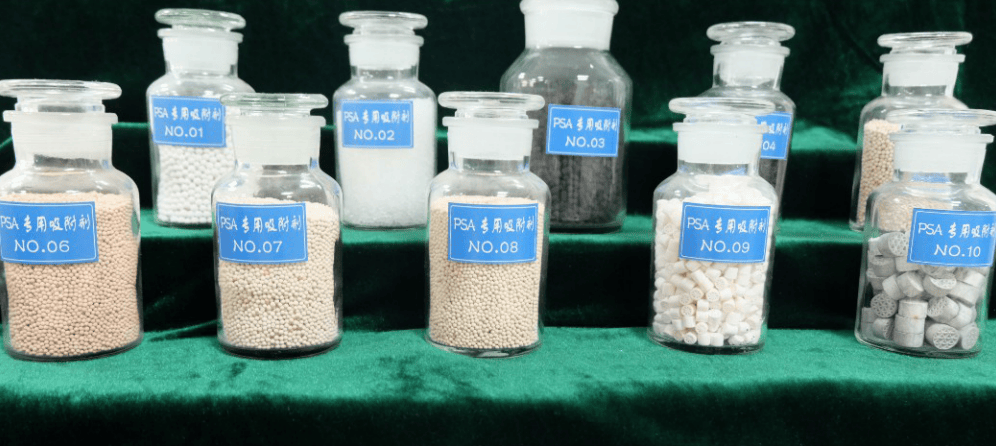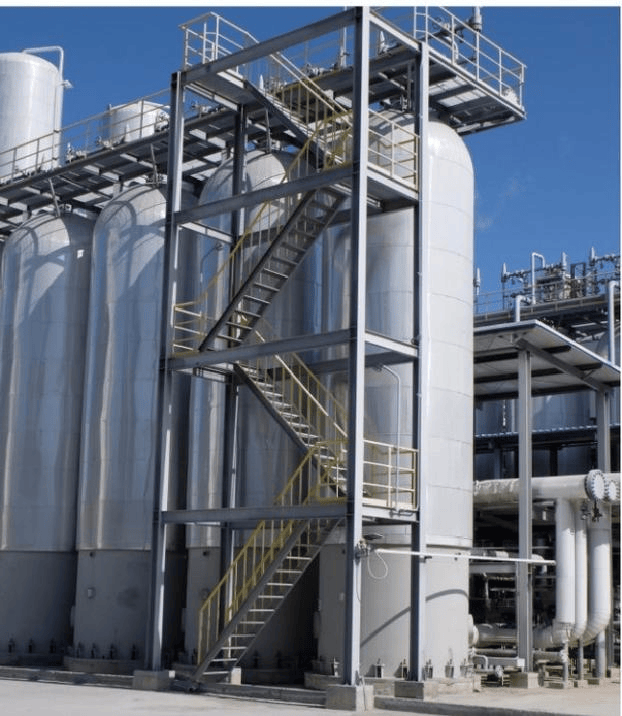

Im industriellen Verfahren der Wasserstoffreinigung durch Druckwechseladsorption (Pressure Swing Adsorption, Abkürzung: PSA) werden Adsorbentien üblicherweise bei Raumtemperatur und erhöhtem Druck eingesetzt, um die leicht adsorbierbaren Komponenten aus dem Gasgemisch zu adsorbieren, während die schwer adsorbierbaren Komponenten (z. B. Wasserstoff) an einem Ende des Bettungsbetts austreten und als Produkt gewonnen werden. Anschließend wird der Druck des Adsorbentienbetts reduziert, sodass die adsorbierten Komponenten desorbiert und am anderen Ende des Betts ausgetragen werden. Dadurch werden Gastrennung und -reinigung erreicht und gleichzeitig das Adsorbens regeneriert.
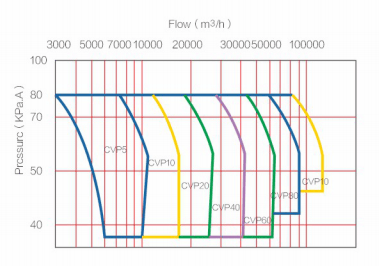
Im herkömmlichen PSA-Verfahren können zwei Methoden zur Regenerierung des Adsorbens eingesetzt werden: Zum einen kann das Bett mit Produktgas „gespült" werden, um den Partialdruck der adsorbierten Verunreinigungen zu senken und die desorbierten Verunreinigungen zu verdrängen. Der Vorteil besteht darin, dass dies bei Normaldruck erfolgen kann, der Nachteil ist jedoch ein zusätzlicher Verlust an Produktgas. Zum anderen kann die Regenerierung durch Vakuumierung erfolgen, bei der die adsorbierten Verunreinigungen unter Unterdruck desorbiert werden. Dies ist die sogenannte Vakuum-Druckwechseladsorption (Vacuum Pressure Swing Adsorption, Abkürzung: VPSA oder VSA). Der Vorteil des VPSA-Verfahrens ist die hohe Produktausbeute, der Nachteil ist jedoch der zusätzliche Bedarf an Vakuumpumpen und der relativ hohe Energieverbrauch der Anlage. In der praktischen Anwendung richtet sich die Wahl des Verfahrens hauptsächlich nach der Zusammensetzung des Einsatzgases sowie den Anforderungen an Produktreinheit und Ausbeute.
Technische Merkmale:
Einfacher, fortschrittlicher und zuverlässiger Prozess, hohe Flexibilität bezüglich der Einsatzstoffe;
Hohe Reinheit des Produktwasserstoffs: Reinheit zwischen 98 % und 99,999 %;
Hohe Wasserstoffausbeute: Je nach Gasquelle und Produktbedingungen liegt die Wasserstoffausbeute zwischen 60 % und 99 %;
Breiter Einsatzdruckbereich: 0,2–7,0 MPaG, niedriger Energieverbrauch, Betriebsflexibilität von 20 %–120 %, kontinuierliche Betriebszeit der Anlage über 4 Jahre;
Hoher Automatisierungsgrad der Anlage, mit Funktionen wie adaptiver Regelung und automatischer Fehlerdiagnose, einfaches An- und Abfahren, bereits realisierte unbemannte automatische Steuerung.
Anwendungsbereiche:
Konvertierungsgas, katalytisches Trockengas, Reformierungswasserstoff, Dehydrierungsabgas, Methanolspaltgas, Raffinerie-Hydrierungs-Niederdruckgas, Synthesegas, Methanol-Purgegas, Syntheseammoniak-Abgas, Koksofengas, Wassergas, Chloralkali-Abgas und verschiedene andere wasserstoffhaltige Gase.