Sandvik Coromant aus Schweden stellt den Gewindefräser CoroThread Mill 500 vor
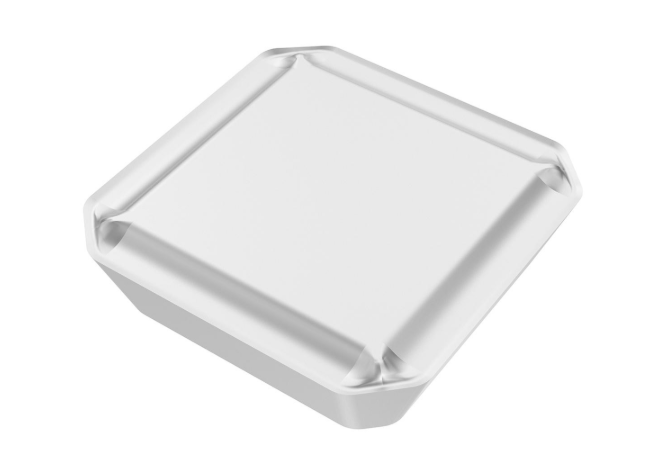
de.wedoany.com-Bericht: Am 26. Oktober stellte der schwedische Hersteller von Metallschneidwerkzeugen Sandvik Coromant den CoroThread Mill 500 vor, eine neue Generation von Vollhartmetall-Wendelgewindefräsern für Innengewinde in Sacklöchern und Durchgangslöchern. Das neue Produkt eignet sich für Werkstücke mit einer Härte von bis zu 48 HRC, die effektive Bearbeitungslänge des Werkzeugs beträgt bis zum Vierfachen des Durchmessers, und es verwendet eine optimierte Schneidengeometrie, ein Hartmetallsubstrat sowie eine physikalische Gasphasenabscheidung (PVD)-Beschichtung und ersetzt die bisherige CoroMill Plura R217-Serie.
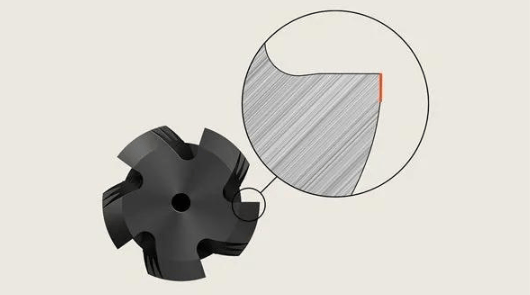
Die neue Serie bietet schwingungsgedämpfte Werkzeugmodelle mit 3×D- und 4×D-Länge, wobei einige Modelle mit internen Kühlkanälen ausgestattet sind. Die Werkzeuge verfügen über eine verstärkte Hals- und Schaftkonstruktion und eine optimierte Anzahl von Schneidkanten und können für die Bearbeitung tiefer Gewinde in Titanlegierungen, hitzebeständigen Superlegierungen und anderen schwer zerspanbaren Materialien eingesetzt werden.
Das Produkt unterstützt die Gewindespezifikationen M, MF, MJ sowie verschiedene Zollgewinde und deckt den metrischen Gewindebereich von M1.2 bis M18 ab. Sandvik Coromant legt den Anwendungsbereich auf die Bearbeitung von Flugtriebwerksgehäusen, Hydraulikventilblöcken, Automobil-Zylinderköpfen, Medizinprodukten und Präzisionselektronikkomponenten fest.
In einem von Sandvik Coromant veröffentlichten Kundentest wurde ein M2×0,4-Gewinde in einem Werkstück aus Stahl der Klasse P15 bearbeitet. Die ursprüngliche Bearbeitungslösung verwendete drei Zustellungen, wobei ein einzelnes Werkzeug 32 Gewindebohrungen bearbeitete; das neue Werkzeug führte die Bearbeitung mit einer einzigen Zustellung bei gleicher Tischvorschubgeschwindigkeit durch und bearbeitete mit einem einzelnen Werkzeug kumuliert 160 Gewindebohrungen, was einer Steigerung der bearbeiteten Bohrungsanzahl pro Werkzeug im Test um 400 % entspricht.
Ein weiterer Werkzeugstandzeittest verwendete eine Einzelzustellungsstrategie, während des Tests wurden keine Werkzeugradiuskorrekturen vorgenommen, und der Versuch wurde nach Erreichen des vorgegebenen Werkzeugstandzeitziels vorzeitig beendet.
relevante Produkte

Taktische Einzelmann-Transportplattform
Automation Research Institute Co., Ltd. of China South Industries Group Corporation
Vertikales Heben automatischer Behälter
MODULA (CHINA) AUTOMATION EQUIPMENT CO., LTD.
Intelligenter hydraulischer Kreiselbrecher der CLX-Serie
Guangdong CHUANGLI intelligent machinery Equipment Co., LTD
Dampfturbine mit zwei Entnahme-Kondensationseinrichtungen
Qingdao Jieneng Steam Turbine Group Co., Ltd.
Doppelausleger-Computer-Bohrwagen WD200E
Hunan Wuxin Intelligent Equipment Group Co., Ltd.
Palettenlösungs-Produktlinie: HD3000 Doppelmast-Regalanlagenfahrzeug
Zhongding Intelligent (Wuxi) Technology Co., Ltd.
Mechanisierte Brückenserie: 81-Meter-mechanisierte Brücke
China Harzone Industry Corp., Ltd.
【Hochgeschwindigkeitsbahn-Hebe-, Transport-, Verlege- und Hebegerät】Verlege- und Hebegerät in einem
Hanjiang Heavy Industry Co., Ltd. of China Railway 11th Bureau Group