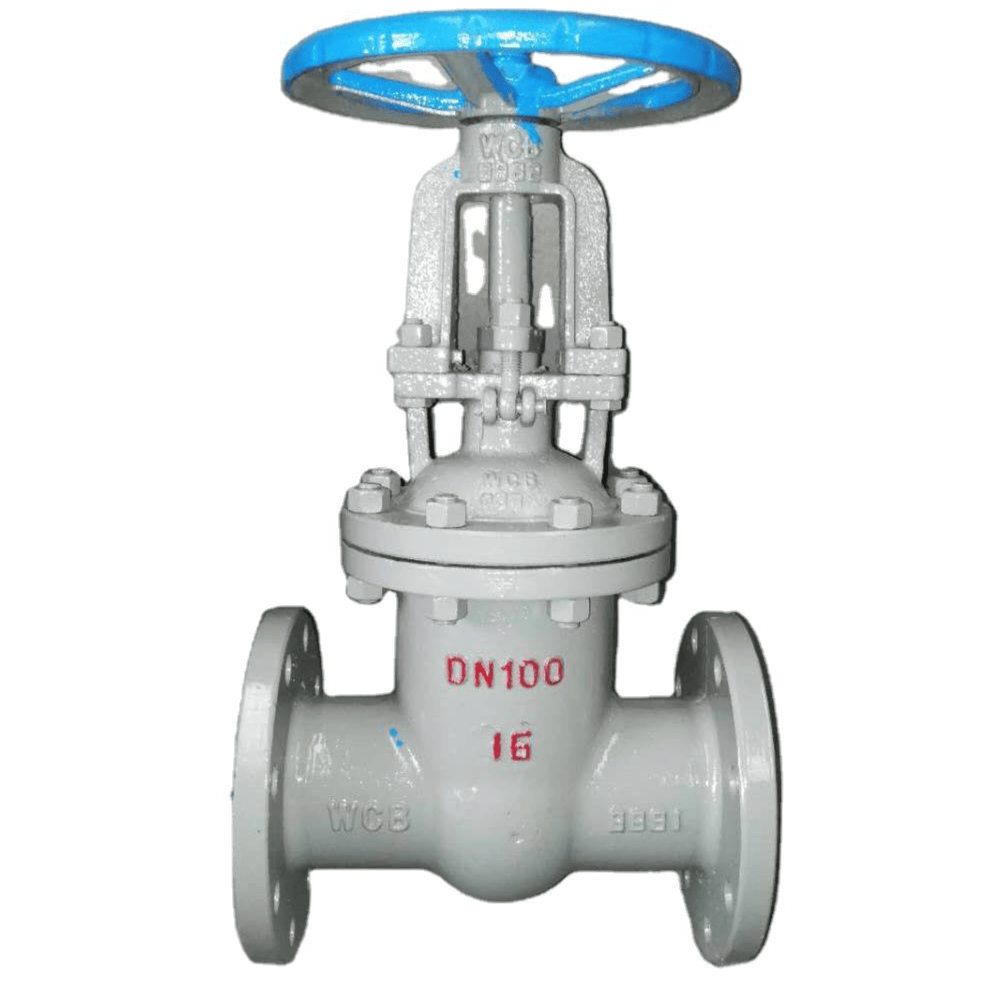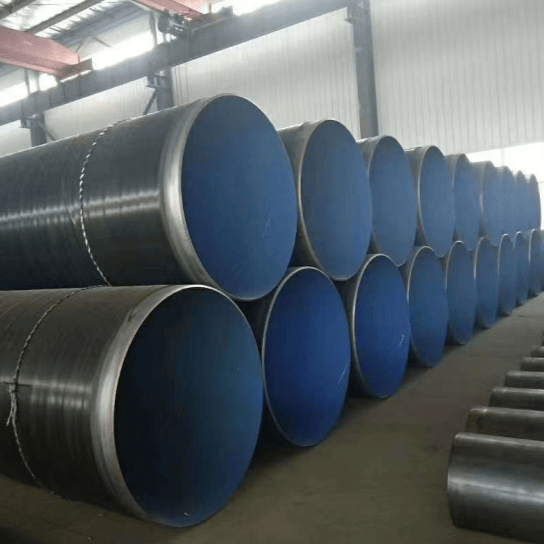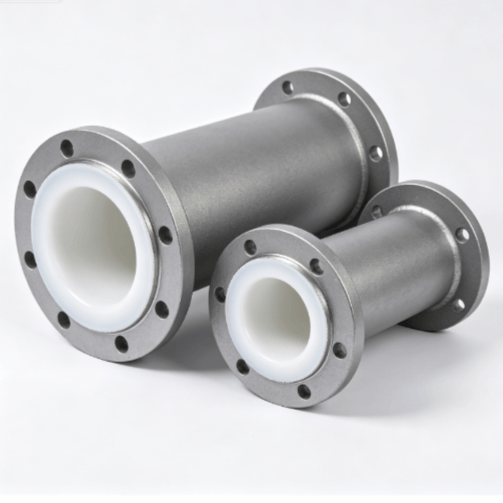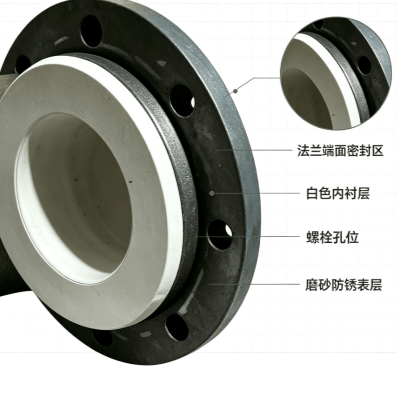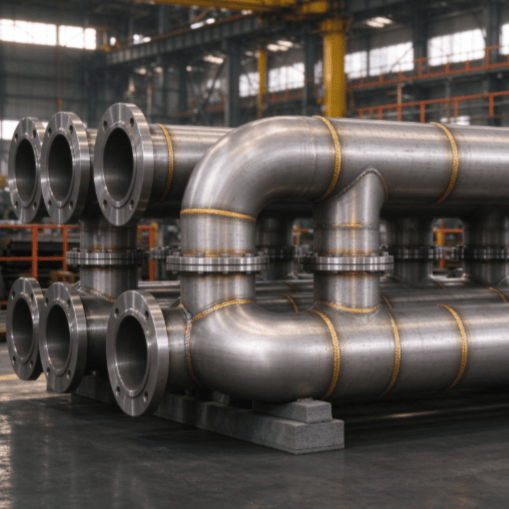

Vorgefertigte Schweißbauteile für die chemische Industrie sind Komponenten oder Module, die in der Werkstatt gemäß den Konstruktionszeichnungen durch Schneiden und Umformen von Rohren, Profilen und Stahlblechen, Schweißnahtvorbereitung, Zusammenbau und Schweißen, Prüfung und Druckprobe hergestellt und nach Anlieferung auf der Baustelle als Ganzes montiert werden. Im Vergleich zur Montage einzelner Teile vor Ort kann die werkseitige Vorfertigung die Bauzeit vor Ort um 30 %~50 % verkürzen, die Schweißnahtqualität ist stabiler und die Witterungsabhängigkeit geringer. Sie wird umfassend in Anlagen der Erdöl-, Chemie-, Erdgas-, Kohlechemie-, Kernkraft- und kommunalen Rohrnetzindustrie eingesetzt.
二、Hauptproduktkategorien
Tabelle
| Kategorie | Typische Form | Anwendungsbereich |
|---|---|---|
| Rohrvorfertigungsbaugruppe Pipe Spool | Gerades Rohr + Bogen + T-Stück + Flansch zusammengeschweißte Rohrbaugruppe | Verfahrensrohrleitungen, Versorgungsrohrleitungen |
| Geschweißte Stahlbaumodule | Rohrbrückenstützen, Geräterahmen, Bedienungsplattformen, Gerätefundamente | Anlagenrohrbrücken, Stahlbaurahmen |
| Druckbehälterkomponenten | Zylindermantel, gewölbter Boden, Stutzenflansch, Mannloch, Verstärkungsring | Reaktoren, Wärmetauscher, Lagertanks, Kolonnen |
| Nicht genormte Gerätemäntel | Bunker, Schornsteine, Rauchgaskanäle, Gerätegehäuse | Umweltschutz, Lagerung und Transport, Hilfssysteme |
三、Häufig verwendete Werkstoffe
- Kohlenstoffstahl: Q235B, Q355B (Q345B), nahtloses Rohr 20#, Behälterblech Q345R
- Edelstahl: 304/304L, 316/316L, 321, 310S
- Legierter Stahl: 15CrMo, 12Cr1MoV, P91/P22 (Hochtemperatur- und Hochdruckbetrieb)
- Verbundblech: Edelstahl + Kohlenstoffstahl explosionsplattiertes Verbundblech (Korrosionsbeständigkeit + wirtschaftliche Druckbeanspruchung)
四、Fertigungsverfahren und technische Parameter
Tabelle
| Position | Inhalt |
|---|---|
| Schweißverfahren | GTAW Wolfram-Inertgasschweißen (Wurzellage), SMAW Lichtbogenhandschweißen, FCAW Fülldrahtschweißen, SAW Unterpulverschweißen |
| Fugenbearbeitung | Mechanische Bearbeitung / Flammenschneiden, V-Fuge, Doppel-V-Fuge oder U-Fuge, Steg und Winkel gemäß WPS |
| Schweißerqualifikation | Zertifizierte Schweißer, Arbeiten gemäß NB/T 47014 Schweißverfahrensprüfung (PQR) + Schweißanweisung (WPS) |
| Zerstörungsfreie Prüfung | RT Durchstrahlungsprüfung, UT Ultraschallprüfung, MT Magnetpulverprüfung, PT Eindringprüfung; druckbeanspruchte Schweißnähte in der Regel gemäß Konstruktionsanforderung Klasse II bestanden |
| Oberflächenbehandlung | Sandstrahlen zur Entrostung Sa2,5, Grundierung + Decklack; Edelstahlteile werden gebeizt und passiviert |
| Abmessungsbereich | Rohrleitungen DN15 ~ DN1200; Blechdicke 3 ~ 80 mm; Einzelmodule bis zu mehreren zehn Tonnen |
| Konstruktionsparameter | Auslegungsdruck Vakuum ~ 42 MPa; Auslegungstemperatur -196 °C ~ 600 °C (je nach Werkstoffgüte) |
| Flanschnormen | GB/T 9119, HG/T 20592, SH/T 3406, ANSI B16.5, JIS B2220 |
| Ausführungsnormen | GB 50235 „Norm für die Ausführung von industriellen Metallrohrleitungsanlagen", GB 50236 „Norm für die Ausführung von Schweißarbeiten an Vor-Ort-Geräten und industriellen Rohrleitungen", GB 150 „Druckbehälter", NB/T 47014 |
五、Schwerpunkte der Qualitätskontrolle
- Materialrückverfolgbarkeit: Grundwerkstoffe und Schweißzusätze verfügen über Werkstoffzeugnisse, die Übertragung der Kennnummern ist durchgängig rückverfolgbar.
- Vorwärmen / Zwischenlagentemperatur: Legierte Stähle und dicke Bleche werden gemäß WPS vorgewärmt, die Zwischenlagentemperatur wird kontrolliert.
- Schweißnahtprüfung: 100 % Sichtprüfung + anteilige RT/UT, Edelstahl zusätzlich PT Eindringprüfung.
- Druckprüfung: Druckbeanspruchte Komponenten werden vor Auslieferung gemäß Konstruktion einer Wasser- / Luftdruckprüfung unterzogen (gemäß Zeichnungsanforderung).
- Dokumentenübergabe: As-built-Unterlagen enthalten Materialzeugnisse, Schweißprotokolle, Wärmebehandlungsprotokolle, NDT-Berichte, Druckprüfprotokolle, As-built-Zeichnungen.